Comprehensive Quality Management and Operational Framework for Industrial Environmental Equipment
- Launch of the Annual Quality Month Initiative
- Strategic Quality Awareness and Educational Campaigns
- Rationalization Proposals for Manufacturing Process Optimization
- Essay and Speech Competitions on Operational Rigor
- Quality Control (QC) Circle Activities and Process Improvement
- Exposure Campaigns for Non-Conformance Analysis
- Online Quality and Safety Assessment Program
- Concluding Conference and Standardized Practice Integration
- Quantitative Engineering Parameters and Quality Calculation Models
- Technical References
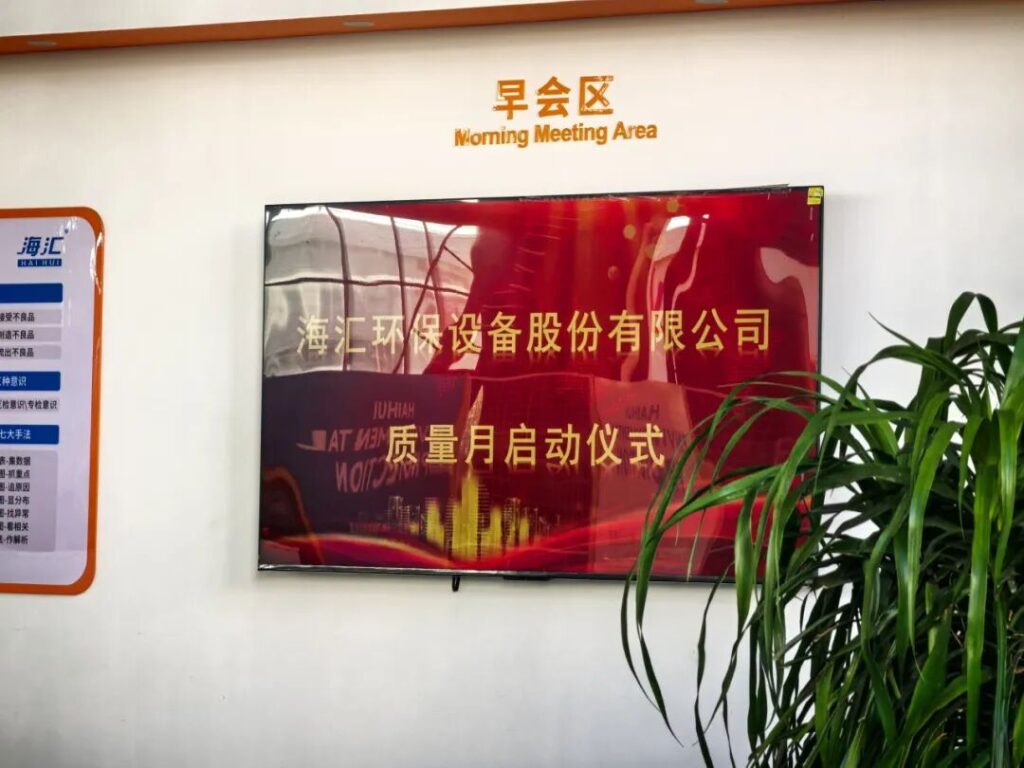
Launch of the Annual Quality Month Initiative
The annual Quality Month initiative establishes corporate quality standards and clarifies managerial responsibilities. The implementation program deploys action plans, target priorities, and structural accountability to improve product build quality and management standards across all production divisions.
As part of the official launch, workshop managers, quality engineers, and shop-floor technicians signed a solemn quality pledge. This public commitment strengthens team consensus, reinforces individual quality responsibility, and builds a frontline defense against manufacturing defects.
Strategic Quality Awareness and Educational Campaigns
To maintain high operational standards, visual educational tools and legal compliance guides are displayed across plant workshops and main transport corridors.
- Legal & Regulatory Guides: Displays outline national quality standards, safety regulations, and equipment compliance rules.
- Workshop Newsboards: Dedicated bulletin boards highlight quality targets, recent audit findings, and best manufacturing practices.
- Cultural Alignment: Continuous visual prompts encourage workers to adopt a “Quality First” mindset during daily assembly operations.
Rationalization Proposals for Manufacturing Process Optimization
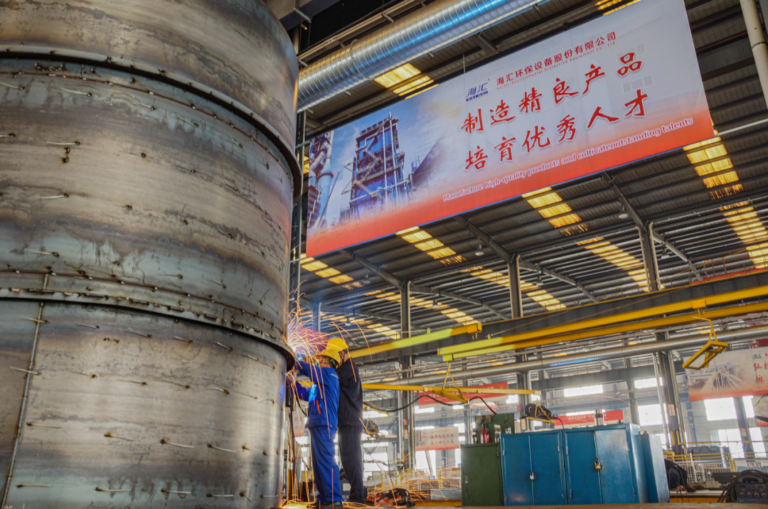
Shop-floor workers actively submit practical suggestions to solve manufacturing issues and eliminate defects during component assembly.
| Initiative Category | Primary Focus Areas | Key Target Deliverables |
|---|---|---|
| Defect Elimination | Welding spatter, flange alignment, seal fit | Reduction in rework hours and assembly errors |
| Tooling Upgrades | Custom jig fabrication, clamping fixtures | Higher positioning accuracy during cutting and welding |
| Process Standardization | Torque specs, inspection sign-offs | Uniform quality across shift rotations |
Essay and Speech Competitions on Operational Rigor
Structured essay and speech events allow employees to share insights on quality control, process compliance, and operational excellence from different job roles.
These campaigns reinforce the core principle that product quality serves as the foundation of company growth. They encourage technicians and operators to follow standard operating procedures (SOP) strictly and pursue zero-defect output.
Quality Control (QC) Circle Activities and Process Improvement
Cross-functional Quality Control (QC) circles identify production bottlenecks, reduce material consumption, and increase overall manufacturing efficiency.
QC circles foster teamwork, maintain a clean and organized shop floor, and eliminate wasteful practices during machining, assembly, and testing stages.
Exposure Campaigns for Non-Conformance Analysis
Transparent exposure of non-conformance incidents helps frontline personnel analyze root causes and correct poor workmanship.
By inspecting failed parts, improperly torque-tightened bolts, or misaligned structural frames, operators learn how to prevent repeating errors and develop a precision-driven manufacturing attitude.
Online Quality and Safety Assessment Program
An online evaluation platform tests employee knowledge regarding quality regulations, QC methods, environmental safety, and occupational health. Performance rewards are distributed based on score rankings:
- First Prize: Top 4% of participants receive primary commendation and rewards.
- Second Prize: Next 3% of participants receive secondary rewards.
- Third Prize: Next 2% of participants receive tertiary rewards.
Concluding Conference and Standardized Practice Integration
At the end of Quality Month, a review conference evaluates performance, calculates cost savings, and rewards outstanding teams.
Successful methodologies developed during the campaign are documented and incorporated into standard daily operations. This ensures continuous quality improvements across all production lines.
Quantitative Engineering Parameters and Quality Calculation Models
1. Defect Rate Reduction and Six Sigma Yield Metrics
Manufacturing process quality is measured using First Pass Yield ($FPY$) formulas to evaluate assembly performance across sequential workstations:
$$FPY = \prod_{i=1}^{n} \left( \frac{N_{pass, i}}{N_{total, i}} \right)$$
Where:
- $FPY$: Total process First Pass Yield (dimensionless ratio)
- $N_{pass, i}$: Number of defect-free units passing workstation $i$
- $N_{total, i}$: Total number of units entering workstation $i$
- $n$: Total number of sequential assembly workstations ($n = 4$: Cutting, Fitting, Welding, Inspection)
Calculation Example:
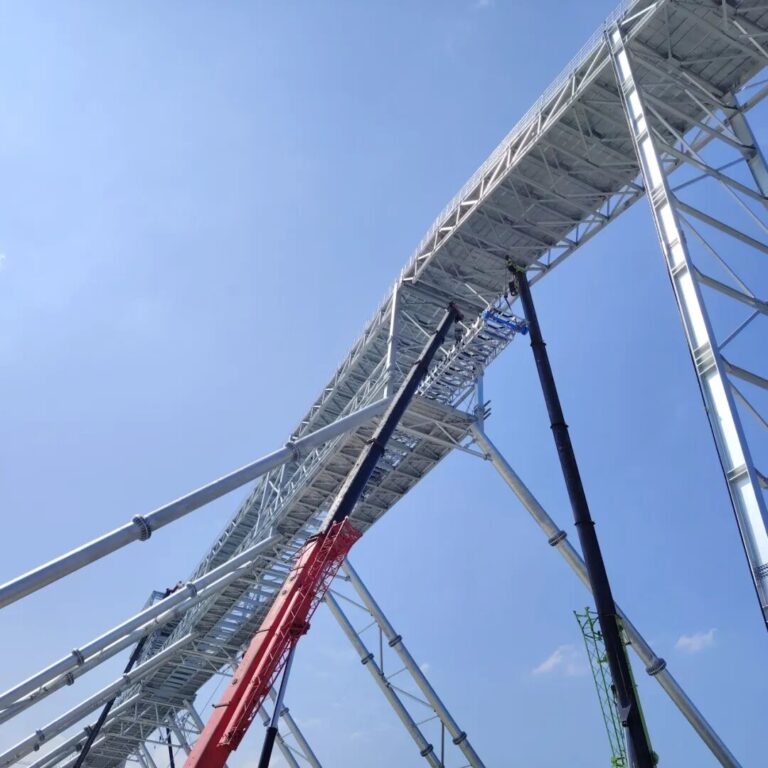
For a conveyor frame assembly line with $N_{pass} / N_{total}$ workstation yields of $0.98$ (Cutting), $0.96$ (Fitting), $0.97$ (Welding), and $0.99$ (Final Inspection):
$$FPY = 0.98 \times 0.96 \times 0.97 \times 0.99 = 0.9034 \quad (90.34\%)$$
2. High-Strength Structural Bolt Tightening Torque Quality Control
Verifying bolt preload tension ($F_p$) prevents structural loosening on industrial equipment. Applied torque ($T$) is controlled using standard mechanical formulas:
$$T = K \cdot d \cdot F_p$$
Where:
- $T$: Required tightening torque ($N \cdot m$)
- $K$: Torque coefficient factor for zinc-plated fasteners ($0.18$)
- $d$: Nominal bolt diameter ($M16 = 0.016\text{ m}$)
- $F_p$: Proof load tension for Grade 8.8 structural bolts ($88,800\text{ N}$)
$$T = 0.18 \cdot 0.016 \cdot 88,800 = 255.74\text{ N}\cdot\text{m}$$
Inspectors use calibrated torque wrenches to ensure all critical M16 structural joints meet the $255.74\text{ N}\cdot\text{m}$ target within a $\pm 5\%$ tolerance band ($242.95\text{ N}\cdot\text{m}$ to $268.53\text{ N}\cdot\text{m}$).
3. Key Manufacturing Quality Tolerance Thresholds
| Quality Inspection Parameter | Standard Allowance Metric | Measurement Tool / Reference |
|---|---|---|
| Structural Frame Diagonal Deviation | $\le 2.0\text{ mm}$ per $3.0\text{ m}$ span | Laser distance meter / ISO 13920 |
| Weld Seam Porosity Limit | Zero surface pores; internal $\le 1.0\text{ mm}$ | Ultrasonic testing / AWS D1.1 |
| Surface Paint Film Thickness | $\ge 120\text{ }\mu\text{m}$ total dry film thickness | Magnetic gauge / ISO 2808 |
Technical References
- ISO 9001:2015 — Quality management systems — Requirements. International Organization for Standardization. Principles for continuous improvement and process standardization.
- AWS D1.1/D1.1M:2020 — Structural Welding Code — Steel. American Welding Society. Non-destructive examination thresholds and weld quality acceptance criteria.
- ISO 13920:1996 — Welding — General tolerances for welded structures — Dimensions for lengths and angles — Shape and position. International Organization for Standardization. Dimensional alignment limits for heavy steel fabrications.
 English
 العربية
 Русский
 Español
 Português do Brasil